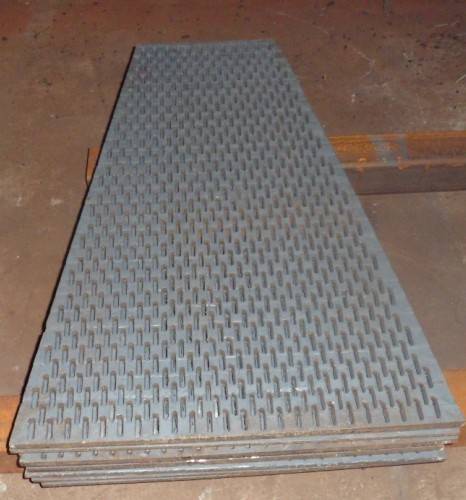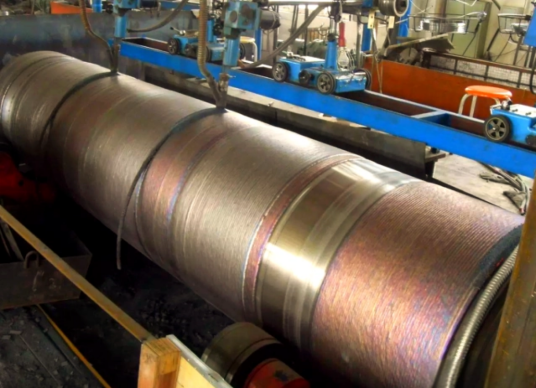
耐磨堆焊是一种通过焊接在零件表面熔敷耐磨层的工艺方法,主要应用于冶金、矿山、电力、汽车维修等领域,用于修复磨损件或增强其抗磨损性能,在钢铁行业,该工艺用于热轧板带线轧辊再制造,可使辊面耐磨、耐高温、抗裂不粘钢性能大大提高,在线使用时间提高一倍以上 。
该工艺采用电焊或气焊技术,技术分类包括冷焊、带极电渣堆焊等,其中冷焊采用高频电火花放电实现无热堆焊,带极电渣堆焊稀释率约10%~14%、熔敷速度达15-75kg/h 。常用堆焊方法涵盖埋弧堆焊、等离子弧堆焊等,其中等离子堆焊稀释率5%,适用于高合金材料堆焊 。工艺流程包含焊前预处理、过渡层焊接、耐磨层堆焊及焊后处理,预热温度按板厚计算,层间温度控制在150-200℃,堆焊后需缓冷至50℃以下 。堆焊材料包括碳化钨焊丝、铬钼钒合金焊丝等,美国金属学会硬面技术委员会建立了堆焊材料的分类系统,共分为五个主要合金组 ,通过调整元素配比可定制抗冲击、耐高温或耐腐蚀的耐磨层,纳米结构堆焊涂层硬度值高(约1029 HV) ,耐磨板硬度可达HRC58-62,耐磨性比高铬铸铁提高30% 。该技术被列入《国家工业资源综合利用先进适用技术目录》重点推广项目,市场监管总局发布新修订的《特种设备焊接操作人员考核细则》,增加了耐磨堆焊等技术内容 。
想要了解更多“耐磨堆焊”的信息,请点击:耐磨堆焊百科